フライス加工における刃数の影響
フライス工具における,刃数の影響は他の要因と複雑に絡み合っていて理解が難しいです.
特にややこしいのは,刃数,ねじれ角,工具径,切込み深さが互いに影響するためです.
ここでは,状況を単純化して,刃数による影響そのものを観察してみます.
状況を単純化させるために,以下の条件を設定します.
- ねじれ角をゼロにすることで,ねじれ角の影響を無視します.
- ねじれ角がゼロであれば,軸方向切込み深さの大小による複雑な変化がなくなるので1mmに固定します.
- 同一の加工能率条件下での刃数選択の状況を想定し,1回転当たりの送り量を固定します.
- 切削抵抗を計算するときには切削抵抗による工具変位の影響を無視して切削抵抗の計算モデルを簡単化する
他の加工条件は以下のように設定します.
- 工具径:φ10mm
- 刃数:1枚から10枚
- 1回転当たりの送り量:1mm/rev.
- 切削速度:200m/min
- 軸方向切込み深さ:1mm
- 半径方向切込み深さ:10mm
- 比切削抵抗モデル:\( K_{c} = 1449.3h^{-0.135} \)
(Kienzleモデル,h:切り取り厚さ,被削材S45C想定) - 刃先における切削抵抗の発生方向:30度(刃先において逃げ面方向に)
まず,工具の回転軸に垂直な平面内において,切削抵抗がどの方向にどの大きさで発生するかの計算結果を示します.
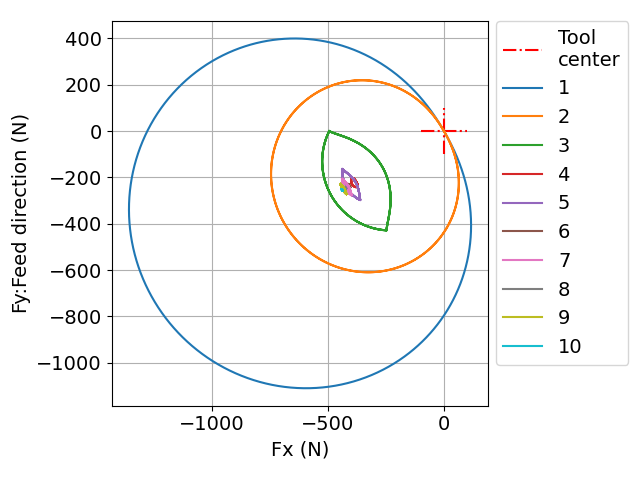
図 回転軸に垂直な平面内での切削抵抗(溝加工)
Y軸の正の方向が工具の送り方向で,フライス工具を真上からみた視点になっています.
工具は時計回りに回転している想定です.
このとき,工具は送り方向(+Y軸方向)に対して左後方に押されることがわかります.
よって,溝加工時には溝の位置が進行方向左側にずれる傾向にあることがわかります.
次に,X方向とY方向の計算結果を時系列データとして表示したものが以下になります.
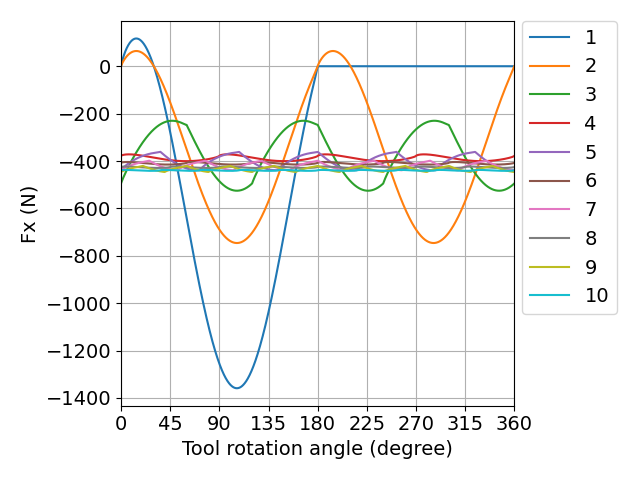
図 工具送り方向に垂直な方向(X軸方向)での切削抵抗Fxの時系列データ(溝加工)
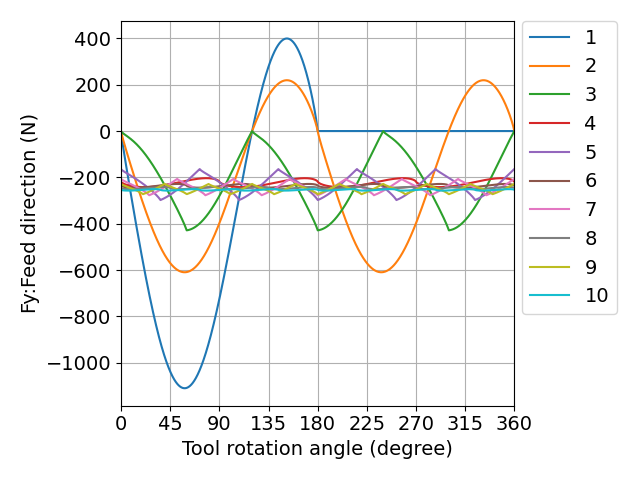
図 工具送り方向(Y軸方向)での切削抵抗Fyの時系列データ(溝加工)
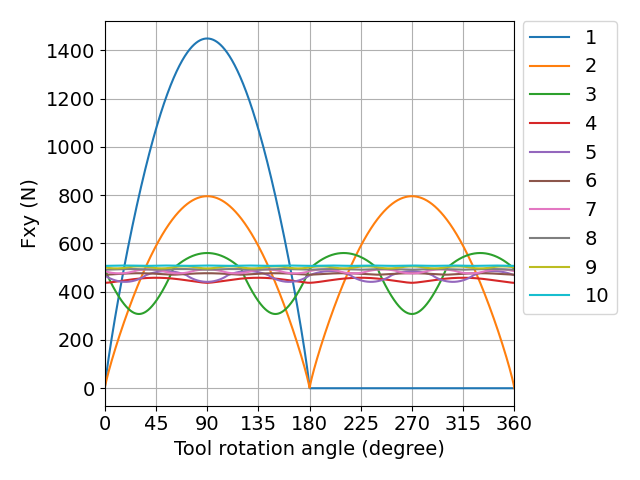
図 FxとFyから算出した合成切削抵抗の時系列データ(溝加工)
これらの図からは全体的な傾向はわかりにくいので,それぞれの刃数における切削抵抗の最大値,平均値,最小値を取り出した図を以下に示します.
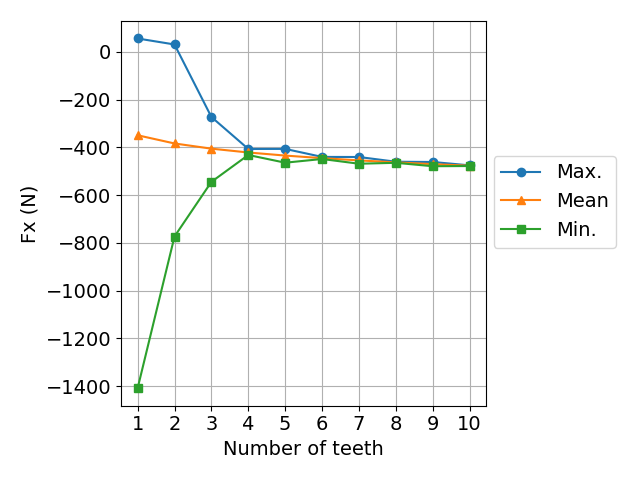
図 刃数による切削抵抗Fxへの影響(溝加工)
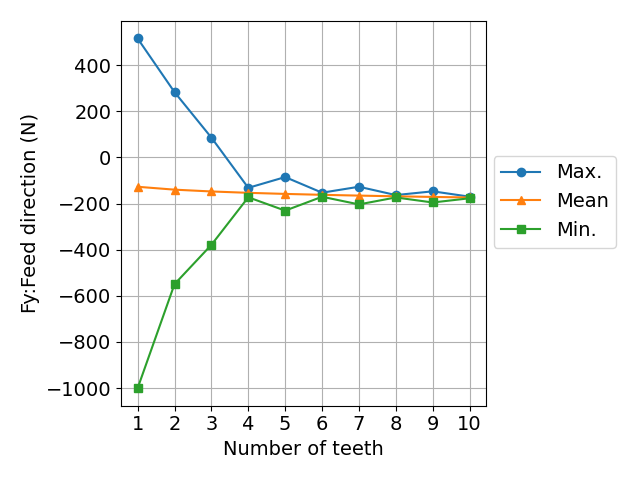
図 刃数による切削抵抗Fyへの影響(溝加工)
刃数が増えていくと,切削抵抗が漸増しています.
この漸増は,Kienzleモデルを使っていることで,1刃当たりの送り量が減少すると,比切削抵抗が増大する効果によるものです.
重要な点として,刃数が増えるにつれて,最大値と最小値が平均値に漸近していく傾向があります.
特に,4枚刃において,最大値と最小値が初めてほぼ一致し,4枚刃以上においては同様な傾向を維持しています.
この結果を見る限り,4枚刃以上であれば,切削抵抗の最大値と最小値の差異が小さいので,振動が小さい安定した加工が得られるように見えます.
では,4枚以上を使うことが最良なのかというと,そのように結論付けることはできません.
なぜなら,ここで実施している計算では,工具の変位を考慮していません.
そして,刃数によっては同時切削刃数があります.
溝加工における同時切削刃数は,今回のようにねじれ角がゼロでも,3枚刃以上において発生します.
上記の点を考慮して考察する必要があります.
4枚刃では計算上の切削抵抗は最大値と最小値がほぼ一致していますが,実際には工具が送り方向に対して左後方にずれます.
このずれが各切れ刃の切り取り厚さを変化させるので,実際には,計算で得られたような切削抵抗にはなりません.
この傾向は5枚刃以上でも同様です.
また,5枚刃以上では,切り取り厚さが薄くなるため,切削抵抗が漸増し,そのずれが大きくなります.
3枚刃は,切削抵抗の最大値と最小値が異なっており,同時切削刃数が2枚になる瞬間もありますが,合成切削抵抗Fxyが最大値を示す瞬間での同時切削刃数は1枚です.
かつ,同時切削が発生するとき,ピッチが120度であるために,工具変位が他の切れ刃の切り取り厚さに影響しにくいです.
つまり,切削抵抗と切れ刃のピッチの観点より,各切れ刃での切り取り厚さへの変化の影響が小さいです.
当然ながら2枚刃は同時切削刃数は1枚です.
しかしながら,1回転あたりの送り量が一定なので,1刃ごとの切削抵抗が3枚刃に比べて大きくなります.
これは1枚刃でも同様です.
そもそも工具変位が切り取り厚さに影響するほど発生するかどうか,というのは切削抵抗と剛性によって定まります.
つまり,切削抵抗に対して剛性が十分に高ければ,工具変位の影響は無視できるため,4枚刃では今回の計算結果に近い加工が実現でき,良好な結果が得られそうです.
剛性が低ければ,工具変位の影響が無視できないため,3枚刃にして,同時切削刃数による複雑性を抑制したほうが,良好な結果が得られそうです.
他には,切削速度が一定なので,刃数を変えると,切れ刃通過周波数が変わり,それによって振動が変化することも十分考えられます.
つまり,溝加工において一般的にどの刃数が良いかは断言できないです.
とはいえ,こういう背景があることを理解しておくことが重要であると考えます.
ここまでは,溝加工での計算を実施していました.
同じ計算を肩削り加工で実施した場合は,何かわかるのでしょうか.
参考に,半径方向切込み深さを1mmに減らし,同じ図を作った結果を以下に示します.
半径方向切込み深さを10mmから1mmに減らしたので,加工能率は下がっていますが,その条件下での刃数の影響を調査します.
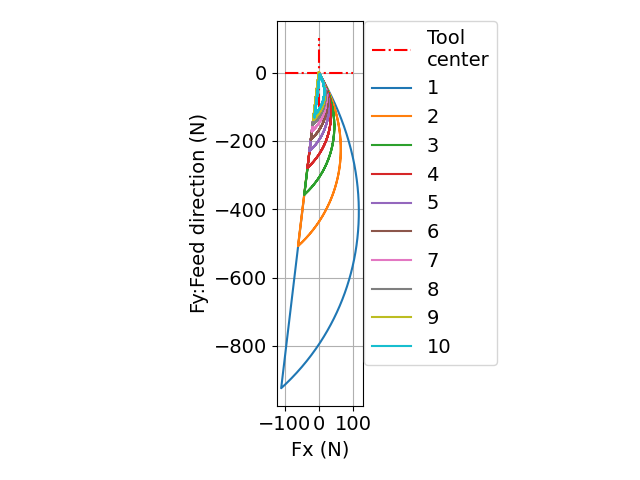
図 回転軸に垂直な平面内での切削抵抗(肩削り加工)
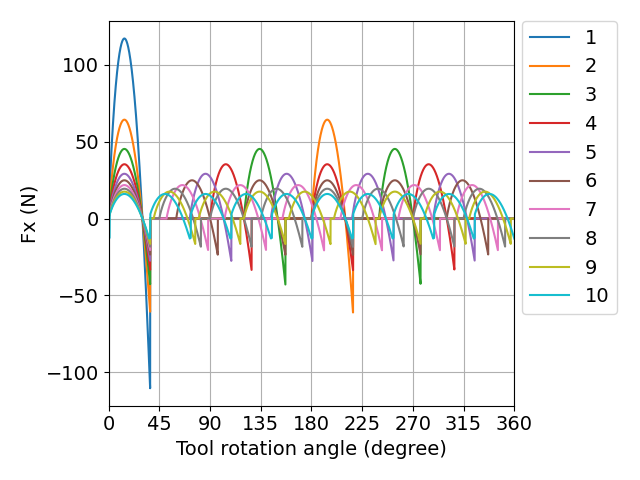
図 工具送り方向に垂直な方向(X軸方向)での切削抵抗Fxの時系列データ(肩削り加工)
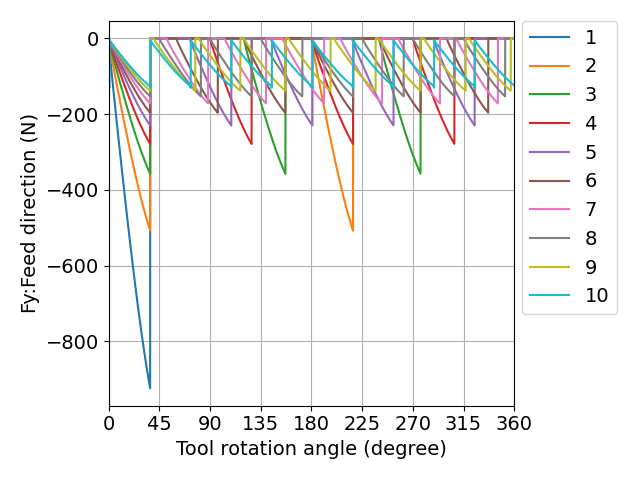
図 工具送り方向(Y軸方向)での切削抵抗Fyの時系列データ(肩削り加工)
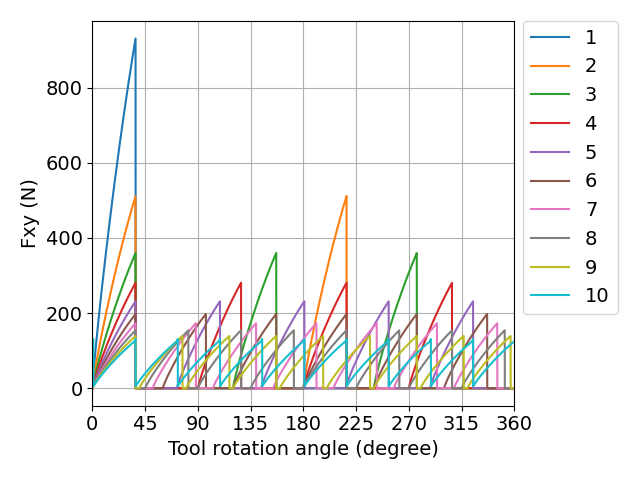
図 FxとFyから算出した合成切削抵抗の時系列データ(肩削り加工)
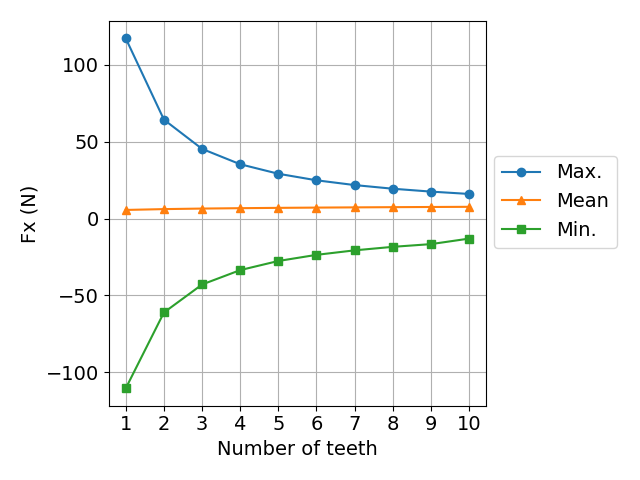
図 刃数による切削抵抗Fxへの影響(肩削り加工)
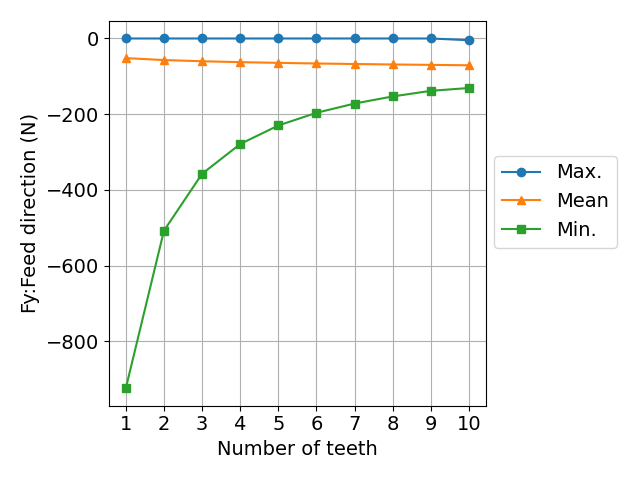
図 刃数による切削抵抗Fyへの影響(肩削り加工)
刃数を増やしたほうが,切削抵抗の最大値と最小値が小さくなる,という結果です.
特に面白そうな結果は出てきていません.
他にもエンドミルにおいて刃数が影響するような項目については,「刃数による断面二次モーメントの異方性への影響」や「エンドミルの刃数による剛性への影響と相当直径」に記載してあります.
それらの内容も含めて,エンドミルにおいて刃数を2枚から4枚まで変えた場合の影響をまとめた表を以下に示します.
| 項目 | 刃数 | ||
|---|---|---|---|
| 2枚 | 3枚 | 4枚 | |
| チップポケット | 大 | 中 | 小 |
| 相当直径/工具径 (参考値) |
70.2% | 77.0% | 80.9% |
| 工具剛性 | 低 | 中 | 高 |
| 剛性の異方性 | あり | なし | なし |
| 溝加工時の 合成切削抵抗Fxyの 最大値発生時の 同時切削刃数 |
1 | 1 | 2 |
| ノギスでの刃径測定 | 可 | 不可 | 可 |
当然,ここまでの考察は,単純化のためにねじれ角をゼロにしているため,ねじれ角があるエンドミルで軸方向切込み深さが大きい条件では成立しません.
例えば「エンドミルによる切削加工が安定する軸方向切込み深さ」に示すような効果や,「ねじれ角による工具剛性の異方性への影響」があるためです.
他にも,刃数に応じて1回転当たりの送り量を変えるのであれば,また話が変わります.
その場合は,各々の状況に合わせて,どういう工具であるべきかを考えてください.